ITパスポート試験過去問 - 分野別 - エンジニアリングシステム
| ア | 開発期間や納期の短縮 |
|---|---|
| イ | 開発製品におけるセキュリティの確保 |
| ウ | 開発製品の省エネルギー性能の確保 |
| エ | 開発製品への最新技術の活用 |
| ア | 属人化していて,担当者によって作成物の品質が異なる作業 |
|---|---|
| イ | 組織の能力以上に負荷をかける無謀な計画や作業標準 |
| ウ | 待機や必要以上の加工など,付加価値を生まない動作 |
| エ | 長時間,身体の一部に負担がかかり,健康を害するおそれのある作業 |
解説
リーン生産方式は、トヨタ生産方式を基に、米国で体系化された生産の考え方です。「リーン(lean)」は「ぜい肉のない、引き締まった」という意味で、付加価値を生まない無駄を徹底的に取り除くことを目指します。
リーン生産方式で業務を見直すときの観点が、ムリ・ムラ・ムダの3つです。
- ムリ
人や設備の能力を超えた負荷がかかっている状態。無謀な計画や、体を痛めるような作業などです。 - ムラ
仕事の量や品質が、時期や人によってばらついている状態。担当者によって出来上がりの品質が違う、などです。 - ムダ
付加価値を生まない作業や資源。前の工程を待っているだけの時間(手待ち)、必要以上に丁寧な加工、作りすぎ、余分な在庫、不要な運搬などです。
例えば、作業員が部品の到着を待ってぼんやり立っている時間は、給料は発生しているのに製品の価値は増えていません。これがムダの典型です。
| × ア | 担当者によって品質が異なるのは、ばらつきの問題なのでムラに当たります。 |
| × イ | 能力以上の負荷をかける無謀な計画は、ムリに当たります。 |
| ○ ウ | 待機や必要以上の加工は付加価値を生まない動作であり、ムダに当たります。 |
| × エ | 身体に負担がかかり、健康を害するおそれのある作業は、能力を超えた負荷なのでムリに当たります。 |
| ア | 技術革新を効果的に自社の経営に取り入れることによって,企業の成長を図る。 |
|---|---|
| イ | 生産工程の各段階で,原材料から完成製品までの資材の流れを適時・適量に管理する。 |
| ウ | 生産時に必要となる部品などを必要な分だけ供給することによって,生産リードタイムを短縮する。 |
| エ | 複数の工作機械や産業用ロボットなどを有機的に結合し,生産プロセス全体を統括的に制御・管理する。 |
解説
FMS(Flexible Manufacturing System)は、日本語で「フレキシブル生産システム」と言います。NC工作機械(数値制御で動く工作機械)や産業用ロボット、自動搬送装置、自動倉庫などをコンピュータでつなぎ、生産の工程全体をまとめて制御・管理する仕組みです。
名前の「フレキシブル」(柔軟な)が示すとおり、機械の段取りやプログラムを切り替えることで、1つの生産ラインで多くの種類の製品を作れるのが特徴です。大量生産だけでなく、多品種少量生産に対応できます。工場内の機器をネットワークでつないで、データに基づいて生産を最適化するスマートファクトリーでも、その土台となる考え方です。
| × ア | 技術革新を経営に取り入れて企業の成長を図るのは、MOT(Management of Technology、技術経営)の説明です。 |
| × イ | 原材料から完成品までの資材の流れを、適切な時期に適切な量だけ管理するのは、生産管理や資材管理の考え方の説明です。 |
| × ウ | 必要な部品を必要な分だけ供給して生産リードタイムを短縮するのは、JIT(Just In Time)の説明です。 |
| ○ エ | 複数の工作機械や産業用ロボットを結び付け、生産プロセス全体を統括して制御・管理するのが、FMSです。 |
| ア | BPO |
|---|---|
| イ | CIM |
| ウ | JIT |
| エ | OEM |
解説
工場では、部品の調達、加工、組立といった工程が順に並んでいます。前の工程が後の工程の都合を考えずに作り続けると、工程と工程の間に作りかけの品物(仕掛品)や部品の在庫がたまります。在庫には置き場所や管理の手間がかかるうえ、売れ残ると損失になります。
JIT(Just In Time、ジャストインタイム)は、「必要な物を、必要な時に、必要な量だけ」作り、調達する生産方式です。後の工程が、使った分だけを前の工程から引き取り、前の工程は引き取られた分だけを作ります。トヨタ自動車が生み出した方式で、引き取りの指示に「かんばん」と呼ぶ札を使うことから、かんばん方式とも言います。
| × ア | BPO(Business Process Outsourcing)は、経理や人事などの業務を、まとめて外部の専門企業に委託することです。 |
| × イ | CIM(Computer Integrated Manufacturing)は、生産に関わる設計・製造・管理などの情報をコンピュータで統合し、生産全体を効率化する考え方です。 |
| ○ ウ | 必要な時に必要な量だけを調達し、工程間の在庫をできるだけ持たないようにするのが、JITです。 |
| × エ | OEM(Original Equipment Manufacturing)は、他社のブランド名で販売される製品を製造することです。 |
| 週 | 1 | 2 | 3 | 4 | 5 | 6 | |
| 製品Aの生産個数 | 0 | 40 | 40 | 40 | 40 | 40 | |
| 部 品 a | 所要数量 | 0 | 80 | 80 | 80 | 80 | 80 |
| 手持在庫数量 | 250 | ||||||
| 発注数量 | |||||||
| 部 品 b | 所要数量 | 0 | |||||
| 手持在庫数量 | 150 | ||||||
| 発注数量 | |||||||
| ア | 2 |
|---|---|
| イ | 3 |
| ウ | 4 |
| エ | 5 |
解説
製品を作るのに必要な部品を、いつ、どれだけ発注すればよいかを計算する手法をMRP(Material Requirements Planning:資材所要量計画)と言います。製品の生産計画から部品の必要量(所要量)を求め、手持ちの在庫と照らし合わせて、在庫が足りなくなる週を見つけます。その週に間に合うように、調達期間(発注してから届くまでの期間)の分だけさかのぼって発注します。
製品A1個に部品aは2個、部品bは1個必要です。そのため、製品Aを40個作る週には、部品aが80個、部品bが40個必要になります。週ごとに、その週の生産で使った後の在庫を計算していきます。
| 週 | 1 | 2 | 3 | 4 | 5 | 6 |
|---|---|---|---|---|---|---|
| 製品Aの生産個数 | 0 | 40 | 40 | 40 | 40 | 40 |
| 部品aの所要数量 | 0 | 80 | 80 | 80 | 80 | 80 |
| 部品aの使用後の在庫 | 250 | 170 | 90 | 10 | 不足 | |
| 部品bの所要数量 | 0 | 40 | 40 | 40 | 40 | 40 |
| 部品bの使用後の在庫 | 150 | 110 | 70 | 30 | 不足 |
どちらの部品も、4週目の生産を終えた時点の在庫(部品aは10個、部品bは30個)では、5週目に必要な数(80個、40個)に足りません。つまり、5週目の初めには追加の部品が届いている必要があります。ここから調達期間の分だけさかのぼります。
- 部品a
調達期間は1週間なので、5週目の1週前、4週目の初めに発注すれば間に合います。発注する150個が届けば、5週目の在庫は 10 + 150 − 80 = 80個となり、6週目の80個にも足ります。 - 部品b
調達期間は2週間なので、5週目の2週前、3週目の初めに発注する必要があります。発注する100個が届けば、5週目の在庫は 30 + 100 − 40 = 90個となり、6週目の40個にも足ります。
両方の部品を欠品させないためには、遅い方ではなく早い方の期限に合わせる必要があります。部品bを3週目までに発注しなければならないので、遅くとも3週目に発注する必要があります。
したがって「イ」が正解です。
ここで,図の中の矢印は業務の流れを示し,その上に各作業名を記述する。
| ア | 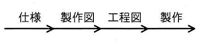 |
|---|---|
| イ | 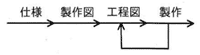 |
| ウ | 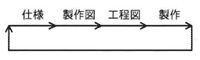 |
| エ | 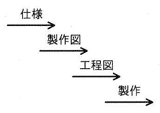 |
解説
製品を開発するときは、一般に「仕様を決める」→「製作図(設計図)を描く」→「工程図(製造の手順書)を作る」→「製作する」という順に作業を進めます。前の作業が完全に終わってから次の作業を始める方式をシーケンシャルエンジニアリングと言います。リレー競走のように、バトンを受け取るまで次の走者は走り出せません。この方式は分かりやすい反面、全体に時間がかかり、後の工程で問題が見つかると前の工程に戻ってやり直す手間も大きくなります。
コンカレントエンジニアリング(Concurrent Engineering)は「同時並行の」という意味のとおり、設計や製造準備などの複数の工程を、前の工程の完了を待たずに並行して進める手法です。各工程の担当者が初めから情報を共有し、仕様が固まる前から製作図の検討を始め、製作図ができ上がる前から工程図の準備に取りかかります。こうして工程を重ね合わせることで、開発期間を大きく短縮できます。また、製造部門の意見を設計の早い段階で取り入れられるため、後からの手戻りも減らせます。
業務の流れを矢印で表すと、シーケンシャルエンジニアリングでは矢印が一直線に並び、コンカレントエンジニアリングでは各作業の矢印が少しずつずれながら重なり合う形になります。
| × ア | 作業が順番に1つずつ進む流れで、前の作業が終わってから次の作業を始める、シーケンシャルエンジニアリングの流れを表しています。 |
| × イ | 作業は順番に進み、製作から工程図へ戻る矢印が付いています。後の工程で問題が見つかって前の工程に戻る、手戻りのある流れを表しています。 |
| × ウ | 作業は順番に進み、最後の製作から最初の仕様へ戻る矢印が付いています。全体を繰り返すことを表した流れで、工程の並行化は表していません。 |
| ○ エ | 各作業の矢印が前の作業の途中から始まって重なり合っており、複数の作業を並行して進めるコンカレントエンジニアリングの流れを表しています。 |
| ア | かんばん方式 |
|---|---|
| イ | クラフト生産方式 |
| ウ | セル生産方式 |
| エ | 見込み生産方式 |
解説
ジャストインタイムは、「必要なものを、必要なときに、必要な量だけ」作り、運ぶという考え方で、トヨタ自動車が生み出した生産方式の基本です。作りすぎによる在庫の無駄をなくすことが目的です。
これを実現する道具がかんばんです。かんばんは、部品の品番や数量などを書いた札です。後工程(組立など)が部品を使うと、そのかんばんを前工程に渡し、「使った分だけ作って届けてほしい」と伝えます。前工程はかんばんに書かれた分だけを作り、かんばんを部品に付けて後工程に届けます。かんばんが生産の指示書と納品書の両方の役割を果たすのです。
後工程が使った分だけを前工程が補充するので、後ろから引っ張るように生産が進むことから、プル方式とも呼ばれます。問題文の事例は、紙の札の代わりに電子式タグを使った、かんばん方式の現代版です。
| ○ ア | かんばん方式は、品番などを記録したかんばんを、後工程から前工程への生産指示や、前工程から後工程への納品書として使う、ジャストインタイム生産の方式です。 |
| × イ | クラフト生産方式は、熟練した職人が手作業で1つずつ製品を作る方式です。 |
| × ウ | セル生産方式は、1人または少人数の作業者が、部品の取付けから組立までを一貫して担当する方式です。 |
| × エ | 見込み生産方式は、需要を予測し、注文を受ける前にあらかじめ製品を作っておく方式です。 |
| ア | 作業負荷の均衡を図り,かつ,前工程から引き取る部品の種類と量を平準化した。 |
|---|---|
| イ | 生産活動を合理化するために,製造に必要な部品や手順を統一した。 |
| ウ | 生産管理プログラムの実行速度を向上させるために,最適なアルゴリズムを選択した。 |
| エ | 製品の種類の削減や作業内容の見直しを通じて,生産計画,生産工程,作業方法を簡素化した。 |
解説
製造業では、品質を安定させつつ効率よく生産するために、「3S」と呼ばれる考え方が使われます。3Sは標準化(Standardization)、単純化(Simplification)、専門化(Specialization)の頭文字です。
このうち標準化は、部品の規格や作業の手順などを統一し、誰が作っても同じ品質になるようにすることです。例えば、ネジの太さや長さを社内で数種類に統一すれば、部品の調達や在庫の管理が楽になり、組立ての手順も共通化できます。家庭の料理でも、計量カップで量を測り、レシピどおりに作れば、誰が作っても同じ味に近づきます。これも標準化の一種です。
一方、単純化は製品の種類や作業の数を減らして簡素にすることで、専門化は作業者や設備を特定の作業に専念させることです。
| × ア | 作業負荷を均等にし、前工程から引き取る部品の種類と量をならすことは、平準化です。かんばん方式などのJIT(Just In Time)生産で重視される考え方です。 |
| ○ イ | 部品や手順を統一して生産活動を合理化することは、標準化の典型的な事例です。 |
| × ウ | 最適なアルゴリズムを選んでプログラムの実行速度を上げることは、ソフトウェアの性能改善であり、製造の標準化ではありません。 |
| × エ | 製品の種類を減らしたり作業内容を見直したりして簡素にすることは、3Sのうちの単純化にあたります。 |
| ア | 資材の所要量を把握して最適な発注ができる。 |
|---|---|
| イ | 生産工程の自動化と作業の無人化ができる。 |
| ウ | 生産に関連する一連のプロセスを統合的に管理できる。 |
| エ | 設計データを再利用して作業を効率化しやすくする。 |
解説
CAD(Computer Aided Design)は、コンピュータを使って製品や建物の設計図を作成するシステムです。以前は製図板に手書きで図面を描いていましたが、CADでは図面を電子的なデータとして作成します。
図面がデータになっているので、過去の設計データを呼び出して一部だけ修正したり、共通の部品の図面を別の製品に流用したりできます。手書きなら一から描き直す必要があった作業が大幅に短縮されます。また、立体(3次元)で設計すれば、実物を作る前に画面上で形や部品同士の干渉を確かめることもできます。
製造業で使われる、名前の似たシステムも合わせて押さえておきましょう。
- CAM(Computer Aided Manufacturing):CADの設計データを使って、工作機械を動かすためのデータを作り、製造を支援するシステム
- MRP(Material Requirements Planning:資材所要量計画):生産計画から必要な部品や資材の量と時期を計算し、発注を支援する仕組み
- CIM(Computer Integrated Manufacturing):設計、生産、販売などの生産に関わる情報をコンピュータで統合的に管理する仕組み
| × ア | 資材の所要量を把握して最適な発注を行うのは、MRPの導入効果です。 |
| × イ | 生産工程を自動化し、作業を無人化するのは、FA(Factory Automation)の導入効果です。 |
| × ウ | 生産に関連する一連のプロセスを統合的に管理するのは、CIMの導入効果です。 |
| ○ エ | 設計データを電子的に保存しておけるので、再利用して設計作業を効率化しやすくなります。これはCADの導入効果です。 |
| ア | アナログ信号をディジタル信号に変換する回路のこと |
|---|---|
| イ | 建築物,工業製品などの設計にコンピュータを用いること |
| ウ | 光を電気信号に変換する撮像素子のこと |
| エ | 文字,画像,音声などのデータを組み合わせて一つのコンテンツを作ること |
解説
CAD(Computer Aided Design:コンピュータ支援設計)は、建築物や機械部品、電子回路、工業製品などの設計や製図を、コンピュータを使って行うこと、またはそのためのソフトウェアです。
手書きの製図では、寸法を1か所変えるだけでも図面全体を描き直す必要がありました。CADでは図形をデータとして扱うので、修正や複製が簡単で、正確な寸法の図面を素早く作れます。3次元CADでは立体の形状をそのまま作成し、さまざまな角度から眺めたり、部品同士がぶつからないかを確かめたりできます。
CADで作った設計データは、製造の工程にも引き継がれます。コンピュータを使って製造の工程を支援することはCAM(Computer Aided Manufacturing:コンピュータ支援製造)と言い、CADのデータからNC工作機械(数値制御で動く工作機械)を動かす加工データを作ります。
| × ア | アナログ信号をディジタル信号に変換する回路は、A/D変換器(ADC:Analog-to-Digital Converter)です。 |
| ○ イ | 建築物や工業製品などの設計にコンピュータを用いることがCADです。 |
| × ウ | 光を電気信号に変換する撮像素子は、デジタルカメラなどに使われるCCDイメージセンサやCMOSイメージセンサです。 |
| × エ | 文字、画像、音声、動画など複数の種類のデータを組み合わせて一つのコンテンツにすることは、マルチメディアの考え方です。 |
| ア | 自社で生産ラインをもたず,他の企業に生産を委託する。 |
|---|---|
| イ | 生産ラインが必要とする部品を必要となる際に入手できるように発注し,仕掛品の量を適正に保つ。 |
| ウ | 納品先が必要とする部品の需要を予測して多めに生産し,納品までの待ち時間の無駄をなくす。 |
| エ | 一つの製品の製造開始から完成までを全て一人が担当し,製造中の仕掛品の移動をなくす。 |
解説
リーン生産方式は、トヨタ自動車の生産方式(トヨタ生産方式)を、米国の研究者が分析して一般化したものです。「リーン(lean)」は「ぜい肉のない」という意味で、作り過ぎ、在庫、手待ちなどのあらゆる無駄を徹底的に省くことを目指します。
その中心となるのがジャストインタイムで、「必要なものを、必要なときに、必要な量だけ」作り、運ぶという考え方です。後の工程が前の工程に、使った分だけ部品を取りに行き、その指示をかんばんという札で伝えます。こうすると、工程の途中にたまる仕掛品(作りかけの製品)や在庫を、必要最小限に保てます。
| × ア | 自社で生産ラインを持たず、他の企業に生産を委託するのは、ファブレスという経営形態です。 |
| ○ イ | 必要な部品を必要なときに入手できるように発注し、仕掛品の量を適正に保つのは、ジャストインタイムの考え方そのものです。リーン生産方式に該当します。 |
| × ウ | 需要を予測して多めに生産するのは、見込み生産で在庫を積み増すやり方です。リーン生産方式では、作り過ぎは最大の無駄とされています。 |
| × エ | 1つの製品を最初から最後まで1人で組み立てるのは、セル生産方式の一種(一人屋台方式)です。 |
| ア | A → B → C |
|---|---|
| イ | A → C → B |
| ウ | C → A → B |
| エ | C → B → A |
解説
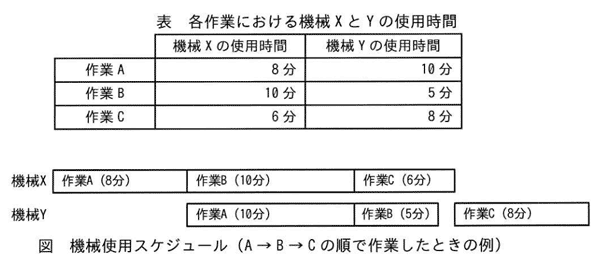
2台の機械を順番に使う作業がいくつかあるとき、作業の順番によって全体の終わる時刻が変わります。機械Yは、機械Xでの処理が終わった作業しか始められません。そのため、機械Yが「前の作業が機械Xから回ってこないので待っている」時間(遊び時間)が少ない順番ほど、全体が早く終わります。
各作業の使用時間は、次のとおりです。
| 作業 | 機械X | 機械Y |
|---|---|---|
| A | 8分 | 10分 |
| B | 10分 | 5分 |
| C | 6分 | 8分 |
4つの選択肢の順番で、実際に時刻を追ってみます。機械Yでの作業は「その作業の機械Xが終わった時刻」と「機械Yで前の作業が終わった時刻」の遅い方から始まります。
- A→B→C:機械Xは8分、18分、24分に終わります。機械Yでは、Aが8〜18分、Bが18〜23分です。Cは機械Xが24分に終わるのを待ってから始まり、24〜32分となるので、32分です。
- A→C→B:機械Xは8分、14分、24分に終わります。機械Yでは、Aが8〜18分、Cが18〜26分、Bが26〜31分で、31分です。
- C→A→B:機械Xは6分、14分、24分に終わります。機械Yでは、Cが6〜14分、Aが14〜24分、Bが24〜29分で、29分です。
- C→B→A:機械Xは6分、16分、24分に終わります。機械Yでは、Cが6〜14分、Bが16〜21分、Aは24〜34分で、34分です。
最も早く終わるのはC→A→Bの29分です。機械Xの時間が短いCを先頭にすると機械Yが早く動き出せ、機械Yの時間が短いBを最後に回すと最後の待ちが短くなります。この考え方はジョンソン法と呼ばれる、2台の機械の作業の順番を決める方法として知られています。
したがって「ウ」が正解です。
| ア | 41 |
|---|---|
| イ | 44 |
| ウ | 45 |
| エ | 48 |
解説
製品がどの部品からいくつずつ作られているかを表したものを、部品構成表(BOM:Bill of Materials)と言います。製品を何個作るかが決まったら、部品構成表をたどって必要な部品の数を計算します。そこから在庫の数を差し引いて、新たに用意すべき数を求めます。この考え方は、生産計画で使われるMRP(Material Requirements Planning:資材所要量計画)の基本です。
注意したいのは、在庫は上の階層から順番に差し引くことです。部品Qの在庫が1個あれば、Qを1個作らなくて済むので、そのQに使うはずだった部品Rの4個も不要になります。
- 製品Pを6個作るには、部品Qが 個必要です。
- 部品Qの在庫が1個あるので、新たに作るQは 個です。
- Q 11個を作るには、部品Rが 個必要です。
- 部品Rの在庫が3個あるので、あと 個必要です。
Qの在庫を考えずに計算すると、Rは12×4=48個で、在庫を引いて45個という誤った答えになります。
したがって「ア」が正解です。
| ア | 開発 |
|---|---|
| イ | 生産計画 |
| ウ | 製造 |
| エ | 出荷 |
解説
FMS(Flexible Manufacturing System:フレキシブル生産システム)は、コンピュータで制御する工作機械や産業用ロボット、自動搬送装置、自動倉庫などを組み合わせて製造の工程を自動化する仕組みです。「フレキシブル(柔軟な)」という名前のとおり、作る製品が変わっても、プログラムを切り替えるだけで段取りを変えられます。そのため、多くの種類の製品を少しずつ作る多品種少量生産でも、効率よく生産できます。
FMSは工場の生産ラインそのものを自動化するものなので、省力化・高効率化できるのは、部品を加工し組み立てる「製造」の工程です。開発や生産計画、出荷には、それぞれ別のシステムが使われます。
| × ア | 製品の開発(設計)を効率化するのは、CAD(Computer Aided Design)などのシステムです。 |
| × イ | 生産計画の立案を効率化するのは、MRP(Material Requirements Planning:資材所要量計画)などのシステムです。 |
| ○ ウ | FMSは製造の工程を自動化し、多品種少量生産を効率よく行えるようにします。 |
| × エ | 出荷の工程を効率化するのは、倉庫管理システムや物流管理システムなどです。 |
| ア | 既存の製品を分解し,構造を解明することによって,技術を獲得する手法 |
|---|---|
| イ | 仕事の流れや方法を根本的に見直すことによって,望ましい業務の姿に変革する手法 |
| ウ | 条件を適切に設定することによって,なるべく少ない回数で効率的に実験を実施する手法 |
| エ | 製品の企画,設計,生産などの各工程をできるだけ並行して進めることによって,全体の期間を短縮する手法 |
解説
「コンカレントエンジニアリング」(concurrent engineering)の「コンカレント」は「同時に進行する」という意味です。従来の製品開発では、企画が終わってから設計、設計が終わってから生産準備というように工程を順番に進めていました。コンカレントエンジニアリングでは、設計や生産などの各部門が初期の段階から協力し、各工程をできるだけ並行して進めます。
後の工程の担当者が早くから参加するので、「設計はできたが、この形では量産できない」といった問題に早く気付けます。手戻りが減り、開発期間の短縮とコストの削減につながります。
| × ア | 既存の製品を分解して構造や仕組みを解明し、技術を獲得するのは「リバースエンジニアリング」です。 |
| × イ | 業務の流れや方法を根本的に見直して作り直すのは「BPR」(Business Process Reengineering)です。 |
| × ウ | 実験の条件を適切に組み合わせて、少ない回数で効率よく結果を得る手法は「実験計画法」です。 |
| ○ エ | 企画、設計、生産などの工程を並行して進め、全体の期間を短縮するので、コンカレントエンジニアリングの説明です。 |
| ア | コンピュータを利用して教育を行うこと |
|---|---|
| イ | コンピュータを利用して製造作業を行うこと |
| ウ | コンピュータを利用して設計や製図を行うこと |
| エ | コンピュータを利用してソフトウェアの設計・開発やメンテナンスを行うこと |
解説
「CAD」(Computer Aided Design)は、コンピュータを使って機械や建物、電子回路などの設計や製図を行うことです。手で図面を書く代わりに画面上で線や図形を描き、寸法の変更や修正、部品の再利用を簡単に行えます。立体の形を3次元で表示し、さまざまな角度から確認することもできます。
似た名前の用語に、製造を支援する「CAM」(Computer Aided Manufacturing)があります。CADで作った設計データをCAMに渡し、工作機械を動かして製品を加工するという連携がよく行われます。
| × ア | CAI(Computer Assisted Instruction)の説明です。コンピュータを使った学習支援のことで、eラーニングの基になった考え方です。 |
| × イ | CAMの説明です。設計データをもとに、工作機械の動作の指示などの製造作業をコンピュータで行います。 |
| ○ ウ | CADの説明です。コンピュータを利用して設計や製図を行います。 |
| × エ | CASE(Computer Aided Software Engineering)の説明です。ソフトウェアの設計や開発、保守を支援するツールや手法のことです。 |
| ア | 受注時点で製品の出荷はできないが,製品が過剰在庫となるリスクはない。 |
|---|---|
| イ | 受注予測の精度を上げて,製品の在庫量を適正に維持することが求められる。 |
| ウ | 製品の在庫不足によって,受注機会を損失するリスクを伴う。 |
| エ | 製品の受注予測に基づいて立案した生産計画に従って,製品を生産する。 |
解説
製品の作り方には、注文を受けてから作る受注生産と、売れそうな量を予測してあらかじめ作っておく見込生産があります。オーダーメイドのスーツは受注生産、コンビニのおにぎりは見込生産の例です。
受注生産は、注文が入ってから作るので、売れ残りの在庫を抱える心配がありません。その代わり、注文を受けてもすぐには届けられず、完成まで待ってもらう必要があります。見込生産はすぐに出荷できる反面、予測が外れると在庫が余ったり、足りなくなったりします。
| ○ ア | 注文後に作るため受注時点では出荷できませんが、売れ残りの在庫が生じるリスクはないという、受注生産の特徴です。 |
| × イ | 受注予測の精度を上げて在庫量を適正に保つことが求められるのは、見込生産です。 |
| × ウ | 在庫不足で注文を取り逃すリスクがあるのは、在庫を持って販売する見込生産です。 |
| × エ | 受注予測に基づいて生産計画を立てて作るのは、見込生産です。 |
| 1個当たりの 利益 A (千円) | 1個当たりの 組立作業時間 B (分) | 組立作業1分 当たりの利益 C=A/B (千円/分) | 1週間の最大 生産可能数 D (個) | |
| 製品W | 50 | 20 | 2.5 | 40 |
| 製品X | 60 | 40 | 1.5 | 50 |
| 製品Y | 90 | 30 | 3 | 20 |
| 製品Z | 100 | 50 | 2 | 45 |
| ア | 0 |
|---|---|
| イ | 8 |
| ウ | 20 |
| エ | 45 |
解説
使える作業時間に限りがあるときに利益を最大にするには、「1個当たりの利益」ではなく、「作業時間1分当たりの利益」が大きい製品から優先して作るのが基本です。限られているのは時間なので、時間をどれだけお金に変えられるかで比べるのです。
アルバイトにたとえてみましょう。1回8,000円で4時間かかる仕事と、1回3,000円で1時間で終わる仕事では、時給にすると後者のほうが高くなります(2,000円と3,000円)。使える時間が限られているなら、後者を優先したほうが稼げます。ただし、それぞれの製品には「1週間に作れる最大の個数」があるので、上限まで作ったら次に効率の良い製品に移ります。
1週間の総作業時間は40時間で、分に直すと 分です。表のC(1分当たりの利益)が大きい順に並べると、Y(3)、W(2.5)、Z(2)、X(1.5)になります。この順に時間を割り当てます。
- 製品Y:上限の20個を作ります。かかる時間は20個×30分で600分です。残りは2,400 − 600 = 1,800分です。
- 製品W:上限の40個を作ります。かかる時間は40個×20分で800分です。残りは1,800 − 800 = 1,000分です。
- 製品Z:残りの1,000分で作れるのは、1,000 ÷ 50 = 20個です。上限の45個には届かないので、20個で時間を使い切ります。
- 製品X:時間が残っていないので作りません。
このときの利益は、Yが20 × 90 = 1,800千円、Wが40 × 50 = 2,000千円、Zが20 × 100 = 2,000千円で、合計5,800千円です。1個当たりの利益が最も大きいZを優先して45個作ると、45 × 50 = 2,250分を使います。残りの150分ではYを5個しか作れず、利益は4,950千円にとどまります。時間当たりで比べることの大切さが分かります。製品Zの生産個数は20個なので、「ウ」が正解です。
| ア | 4 |
|---|---|
| イ | 6 |
| ウ | 8 |
| エ | 10 |
| ア | 商品にICタグを取り付け,出荷監視することによって,在庫管理を自動化する。 |
|---|---|
| イ | 生産ラインに温度センサを設置し,温度監視を行って,生産に適した温度が維持されるように制御する。 |
| ウ | 設計情報をデータベース化しておき,設計図面を共有·再利用する。 |
| エ | ロボットを利用して生産ラインを自動化し,工場を無人化する。 |
〔製品Xの製造条件〕
・1個の組立て製品Xは,3個の部品Y及び1個の部品Zで構成されている。
・部品Y及び部品Zは,それぞれの原材料から製造して用いる。
・部品Y及び部品Zは,原材料1kgから1個製造することができる。
| 部品種類 | 原材料投入量 | 歩留り | 部品の完成数 |
| X | [ a ]kg | 90% | |
| Y | 600kg | 50% | 300個 |
| ア | 225 |
|---|---|
| イ | 250 |
| ウ | 900 |
| エ | 1,000 |
| ア | FMS |
|---|---|
| イ | MRP |
| ウ | コンカレントエンジニアリング |
| エ | ジャストインタイム |
| ア | 製品の生産計画に合わせて必要な資材の所要量を求め,資材の手配を行う。 |
|---|---|
| イ | 製品の製造に必要な部品や中間製品,所要量などの情報を管理する。 |
| ウ | 製品の設計図や部品表など,設計から製造に関する情報を一元管理する。 |
| エ | 製品の設計にコンピュータを利用し,設計作業の生産性や信頼性の向上を図る。 |
| ア | CRMシステムの構築 |
|---|---|
| イ | MRPシステムの構築 |
| ウ | POSシステムの構築 |
| エ | SFAシステムの構築 |
| ア | 開発期間の短縮 |
|---|---|
| イ | 開発する製品の性能向上 |
| ウ | 開発する製品の品質向上 |
| エ | 生産工程の歩留り率向上 |
| ア | ジャストインタイム生産方式 |
|---|---|
| イ | セル生産方式 |
| ウ | 見込生産方式 |
| エ | ロット生産方式 |
| 工程 | 機械台数 | 作業時間/個 | 不良率 |
| A | 1台 | 3分 | 5% |
| B | 1台 | 2分 | 10% |
| ア | 171 |
|---|---|
| イ | 180 |
| ウ | 200 |
| エ | 257 |
| ア | 自社のロゴを取り付けた製品を他社に組み立てさせる。 |
|---|---|
| イ | 製品を完成品ではなく部品の形で保存しておき,顧客の注文を受けてから,注文内容に応じた製品を組み立てる。 |
| ウ | 必要な時期に必要な量の原材料や部品を調達することによって,生産工程間の在庫をできるだけもたずに生産する。 |
| エ | 一つの製品を1人の作業者だけで組み立てる。 |
| ア | コンピュータを利用して工作機械を制御することで,製造作業の精度や効率を高める。 |
|---|---|
| イ | コンピュータを利用して生産に必要な部品の時期と量を計算することで,発注の効率を高める。 |
| ウ | コンピュータを利用して設計中の製品の性能について条件を変えながらシミュレートすることで,開発の効率を高める。 |
| エ | コンピュータを利用して立体的な形状を見ながら設計することで,設計作業の品質や効率を高める。 |
| ア | 開発期間の短縮 |
|---|---|
| イ | 開発した技術の標準化 |
| ウ | 自社の技術的な強みを生かした製品開発 |
| エ | 生産工程の歩留り率向上 |
| ア | インダストリアルエンジニアリング |
|---|---|
| イ | コンカレントエンジニアリング |
| ウ | バリューエンジニアリング |
| エ | リバースエンジニアリング |
〔条件〕
・製品Xの生産台数は,1日に最大12台である。
・今週金曜日に製品Xの60台分の部品を発注し,発注した部品は,翌週金曜日の始業時に納品される。
・他の注文に対する出荷は無いものとする。
・製造上の不良品は発生しない。
| 今週 | 翌週 | |||||
| 曜日 | 金 | 月 | 火 | 水 | 木 | 金 |
| 始業時の部品在庫数 (製品Xの製造台数に換算) | 55 | 45 | ||||
| 当日の製品Xの製造台数 | 10 | 12 | ||||
| 終業時の製品Xの出荷可能台数 | 15 | 27 | ||||
| ア | 57 |
|---|---|
| イ | 60 |
| ウ | 72 |
| エ | 75 |
| ア | セル生産方式 |
|---|---|
| イ | ファブレス生産方式 |
| ウ | ライン生産方式 |
| エ | ロット生産方式 |
| ア | 工業製品や建築物などの設計図面を作成する。 |
|---|---|
| イ | 工作機械を制御するための加工データを出力する。 |
| ウ | 製品の生産に必要な部品の発注量を計画する。 |
| エ | 月別の生産日程計画を策定する。 |
| ア | 4 |
|---|---|
| イ | 5 |
| ウ | 6 |
| エ | 7 |
| ア | 1,000 |
|---|---|
| イ | 1,100 |
| ウ | 1,111 |
| エ | 1,222 |
| 5月 | 6月 | 7月 | 8月 | 9月 | |
| 販売実績量 | A | C | E | G | I |
| 月末在庫量 | B | D | F | H | J |
| ア | |
|---|---|
| イ | |
| ウ | |
| エ |
| ア | 1人又は数人の作業員が,生産の全工程を担当する方式 |
|---|---|
| イ | 顧客からの注文を受けてから,生産を開始する方式 |
| ウ | 生産開始時の計画に基づき,見込み数量を生産する方式 |
| エ | 必要な物を,必要なときに,必要な量だけ生産する方式 |
 共有ボタンをタップ
解説
製品の開発は、設計、試作、製造の準備、生産といった工程を経て行われます。従来は、前の工程がすべて終わってから次の工程に進む逐次型の進め方が一般的でした。この方法は分かりやすい反面、全体の期間が長くなります。また、後の工程で問題が見つかると、前の工程まで戻ってやり直す手間がかかります。
コンカレントエンジニアリングは、複数の工程を同時並行で進める開発手法です。「コンカレント」は「同時に起こる」という意味です。設計部門、製造部門、品質管理部門などが最初から情報を共有し、前の工程が終わり切る前に次の工程を始めます。
図のように工程を重ねて進めるので、全体の開発期間を短くできます。また、製造部門が設計の段階から加わることで「この設計では作りにくい」といった問題を早めに見つけられ、手戻りも減らせます。